બ્લોગ
ચિકન પ્રેશર ફ્રાયર ઉત્પાદકોની સરખામણી કરતી વખતે કયા પ્રેશર ફ્રાયરની વિગતો મહત્વપૂર્ણ છે?
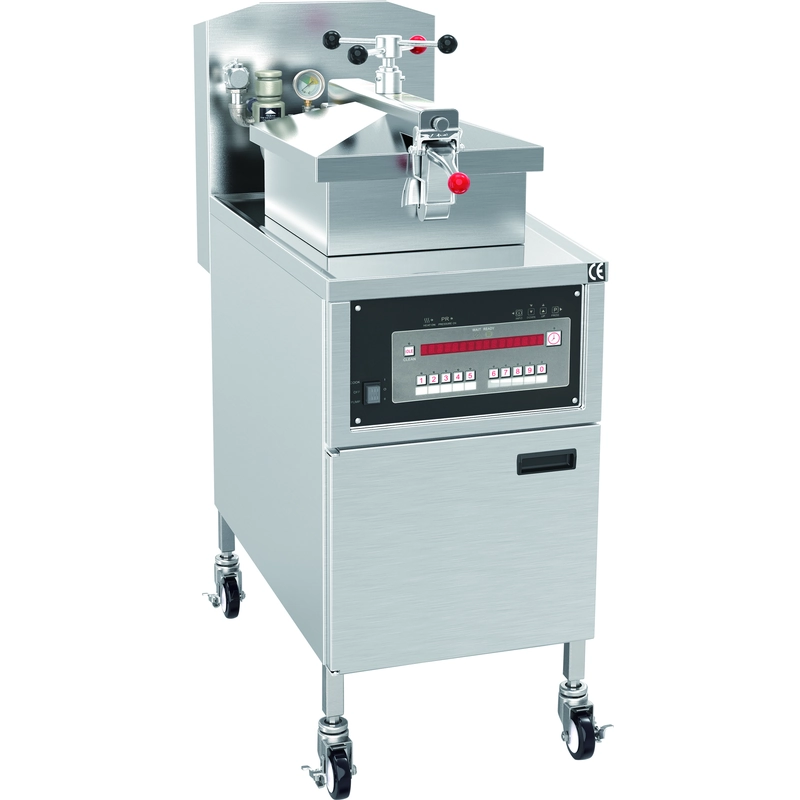
ટેબલટૉપ ઇલેક્ટ્રીક પ્રેશર ફ્રાયર ત્યારે જ આગળ વધવું જોઈએ જ્યારે ચાર શરતો સંરેખિત હોય: પ્રેશર-ફ્રાઈંગ પ્રક્રિયા મેનુને અનુરૂપ છે, અપેક્ષિત બેચ લય સાધનોના ફોર્મેટને બંધબેસે છે, સાઇટ જરૂરી ઇલેક્ટ્રિકલ કનેક્શનને સમર્થન આપી શકે છે, અને ઑપરેટિંગ અને ક્લિનિંગ દસ્તાવેજો દૈનિક ઉપયોગ માટે પૂરતા છે. જો આમાંની એક સ્થિતિ અસ્પષ્ટ રહે છે, તો યોગ્ય નિર્ણય એ છે કે ભાવની સરખામણી કરવાને બદલે અવતરણ પકડી રાખવું અથવા સાધનનો માર્ગ બદલવો.
જિનમેઇડની અંદર કોમર્શિયલ ફ્રાયર્સ કેટેગરીમાં, ટેબલટોપ ઇલેક્ટ્રિક પ્રેશર ફ્રાયર એ ઇલેક્ટ્રિક પ્રેશર-ફ્રાઈંગ પ્રોજેક્ટ માટે સંબંધિત સંદર્ભ છે. તેની ઉત્પાદન માહિતી માઇક્રોકોમ્પ્યુટર નિયંત્રણ, તાપમાન અને સમય નિયંત્રણ, પ્રીસેટ મોડ્સ અને ઇલેક્ટ્રિક હીટિંગ સુવિધાઓને ઓળખે છે. આ મુદ્દાઓને ઓપરેટિંગ પ્રશ્નોમાં રૂપાંતરિત કરવા જોઈએ, લક્ષણ સૂચિ તરીકે પુનરાવર્તિત નહીં.
ઉત્પાદકોની સરખામણી કરતા પહેલા સાધનસામગ્રીનો માર્ગ વ્યાખ્યાયિત કરો
પ્રથમ નિર્ણય એ છે કે શું પ્રેશર ફ્રાઈંગ એ જરૂરી રસોઈ પ્રક્રિયા છે. તેના ચક્રમાં જહાજને બંધ કરવું અને સુરક્ષિત કરવું, દબાણ-રસોઈના તબક્કાનું સંચાલન કરવું, દબાણ મુક્ત કરવું અને શરૂઆતની સ્થિતિની પુષ્ટિ કરવી શામેલ છે. તે ક્રમ મેનૂ ડેવલપમેન્ટ, ઓપરેટર તાલીમ, સફાઈ અને મંજૂરી માટે જરૂરી દસ્તાવેજોમાં ફેરફાર કરે છે.
ઓપન ફ્રાયર એક અલગ વર્કફ્લોને અનુસરે છે, જ્યારે ઓટો-લિફ્ટ ફ્રાયર પ્રોડક્ટ-હેન્ડલિંગ સ્ટેપ્સને બદલે છે. આ ફોર્મેટ્સ એક મશીનની વિનિમયક્ષમ આવૃત્તિઓ નથી; યોગ્ય કુટુંબ માન્ય રસોઈ પદ્ધતિ અને શ્રમ યોજનાને અનુસરે છે.
એનર્જી અને ઇન્સ્ટોલેશન ફોર્મેટ નિર્ણયને વધુ સંકુચિત કરે છે. ઇલેક્ટ્રિક પ્રેશર ફ્રાયરને પુષ્ટિ થયેલ ઇલેક્ટ્રિકલ સપ્લાયની જરૂર હોય છે, જ્યારે ગેસ-સંચાલિત માર્ગ વિવિધ ઉપયોગિતા પ્રશ્નો બનાવે છે. ટેબલટૉપ યુનિટને પણ યોગ્ય આધાર, ઢાંકણની અવરોધિત હિલચાલ અને લોડિંગ, ડ્રેઇનિંગ અને ક્લિનિંગ માટે વ્યવહારુ ઍક્સેસની જરૂર છે. જ્યારે તે શરતો બંધબેસતી નથી, ત્યારે અન્ય ફોર્મેટ યોગ્ય તકનીકી માર્ગ છે.
| પ્રોજેક્ટની સ્થિતિ | નિર્ણય | જરૂરી કાર્યવાહી |
|---|---|---|
| પ્રેશર-ફ્રાઈંગ વર્કફ્લો, ટેબલટૉપ ફોર્મેટ અને સાઇટ ઇલેક્ટ્રિકલ ડેટાની પુષ્ટિ થાય છે | FIT | ઉત્પાદન-વિશિષ્ટ અવતરણ અને દસ્તાવેજ સમીક્ષા પર જાઓ. |
| વોલ્ટેજ, તબક્કો અથવા ઉપલબ્ધ વિદ્યુત ક્ષમતા અસ્પષ્ટ છે | પકડી રાખો | મોડેલની મંજૂરી પહેલાં સાઇટની વિદ્યુત સ્થિતિની પુષ્ટિ કરો. |
| સાઇટને ગેસ-સંચાલિત ઉકેલની જરૂર છે | ઉત્પાદન રૂટ બદલો | ઇલેક્ટ્રિક ઑફરની ફરજ પાડવાને બદલે અલગ ફ્રાયર માર્ગનું મૂલ્યાંકન કરો. |
| પીક બેચ રિધમ ઇચ્છિત ટેબલટૉપ ફોર્મેટમાં બંધબેસતી નથી | ફોર્મેટ બદલો | સાધનોના કદ, ફોર્મેટ અથવા ઉત્પાદન સેટઅપનું પુનઃમૂલ્યાંકન કરો. |
| વર્કફ્લો માટે સ્વચાલિત લિફ્ટિંગ અથવા ઓપન ફ્રાઈંગની જરૂર છે | પ્રોડક્ટ ફેમિલી બદલો | ઓપરેટિંગ પ્રક્રિયા સાથે મેળ ખાતી ફ્રાયર શ્રેણીની તુલના કરો. |
| દબાણ કામગીરી, સફાઈ અથવા ઇલેક્ટ્રિકલ દસ્તાવેજો ખૂટે છે | પકડી રાખો | ખરીદીની મંજૂરી પહેલાં ખૂટતા પુરાવાની વિનંતી કરો. |
મેટ્રિક્સ ઉત્પાદન-યોગ્ય નિર્ણયને સપ્લાયર-કિંમતના નિર્ણયથી અલગ કરે છે. માત્ર મશીન ઉપલબ્ધ હોવાને કારણે અથવા ક્વોટેશન આકર્ષક હોવાને કારણે પ્રોજેક્ટને FIT તરીકે ન ગણવો જોઈએ. જરૂરી પ્રક્રિયા, કાર્યસ્થળ અને દસ્તાવેજોએ સૌપ્રથમ ઉપયોગી ઓપરેટિંગ સિસ્ટમનું વર્ણન કરવું જોઈએ.
બેચ વર્કફ્લો નક્કી કરે છે કે શું ફ્રાયર ફિટ છે
એક સંપૂર્ણ ઉત્પાદન ચક્ર સાથે પ્રારંભ કરો. ફૂડ ફોર્મેટ, તૈયારી અને કોટિંગ પદ્ધતિ, લોડ ગોઠવણી, બેચની માત્રા, પીક-સર્વિસ રિધમ, અનલોડિંગ, હોલ્ડિંગ અને આગામી બેચ પહેલાં જરૂરી કામ રેકોર્ડ કરો. આ દૈનિક આઉટપુટ અંદાજ કરતાં વધુ ઉપયોગી છે કારણ કે યોગ્યતા માંગ કેવી રીતે આવે છે તેના પર આધાર રાખે છે.
પીક ડિમાન્ડ બેચ રિધમ નક્કી કરે છે, જે બદલામાં લોડિંગ અને પ્રેશર સાયકલની સંખ્યા, ઓઇલ હેન્ડલિંગ માટે ઉપલબ્ધ સમય અને પુનરાવર્તિત સેટિંગ્સની જરૂરિયાતને સેટ કરે છે. જો સૂચિત ફોર્મેટ આવશ્યક લય પર ચક્રને પુનરાવર્તિત કરી શકતું નથી, તો એકમ પરીક્ષણ બેચને સમર્થન આપી શકે છે છતાં પણ કેન્દ્રિત સેવા દરમિયાન કતાર બનાવી શકે છે.
મેનુ ભિન્નતા પ્રશ્નને બદલે છે. એક સ્થિર ચિકન પ્રક્રિયા મર્યાદિત ઓપરેટિંગ દિનચર્યાનો ઉપયોગ કરી શકે છે, જ્યારે વિવિધ ઉત્પાદનો, કોટિંગ્સ અથવા લોડની ગોઠવણી માટે કડક પરિવર્તન નિયંત્રણની જરૂર પડે છે. જ્યાં રસોઈ પદ્ધતિ હજુ સુધી મંજૂર નથી, ત્યાં ઉત્પાદન ટ્રાયલ અથવા પ્રક્રિયા વિકાસ અંતિમ સાધન પ્રતિબદ્ધતા પહેલા હોવું જોઈએ.
ઓપરેટર વર્કલોડ સમાન મૂલ્યાંકનમાં છે. લોડિંગ, ઢાંકણની કામગીરી, સાયકલ મોનિટરિંગ, દબાણ છોડવું, અનલોડિંગ, ઓઇલ હેન્ડલિંગ અને ક્લિનિંગ સ્ટાફના ધ્યાન માટે સ્પર્ધા કરે છે. દરેક પગલું કોણ કરે છે, તે વ્યક્તિ કયા અન્ય સાધનોનું સંચાલન કરે છે અને ક્રમને પુનરાવર્તિત રાખવા માટે કઈ સૂચનાઓની જરૂર છે તે રેકોર્ડ કરો.
મેનુ અને પીક ડિમાન્ડ બેચની લયને વ્યાખ્યાયિત કરે છે; લય ફ્રાયર ફોર્મેટ અને નિયંત્રણ જરૂરિયાતો નક્કી કરે છે; તે જરૂરિયાતો ઓપરેટર પ્રક્રિયા અને તાલીમ અવકાશને વ્યાખ્યાયિત કરે છે. અસ્પષ્ટ પ્રક્રિયા પુનરાવર્તિતતા અને હેન્ડલિંગ જોખમનું સર્જન કરે છે, તેથી સપ્લાયરના પ્રતિભાવે માત્ર નજીવી ક્ષમતાનું નિવેદન આપવાને બદલે વર્કફ્લોને સંબોધિત કરવું જોઈએ.
ઓપરેટરની આવશ્યકતાઓમાં નિયંત્રણ સુવિધાઓનો અનુવાદ કરો
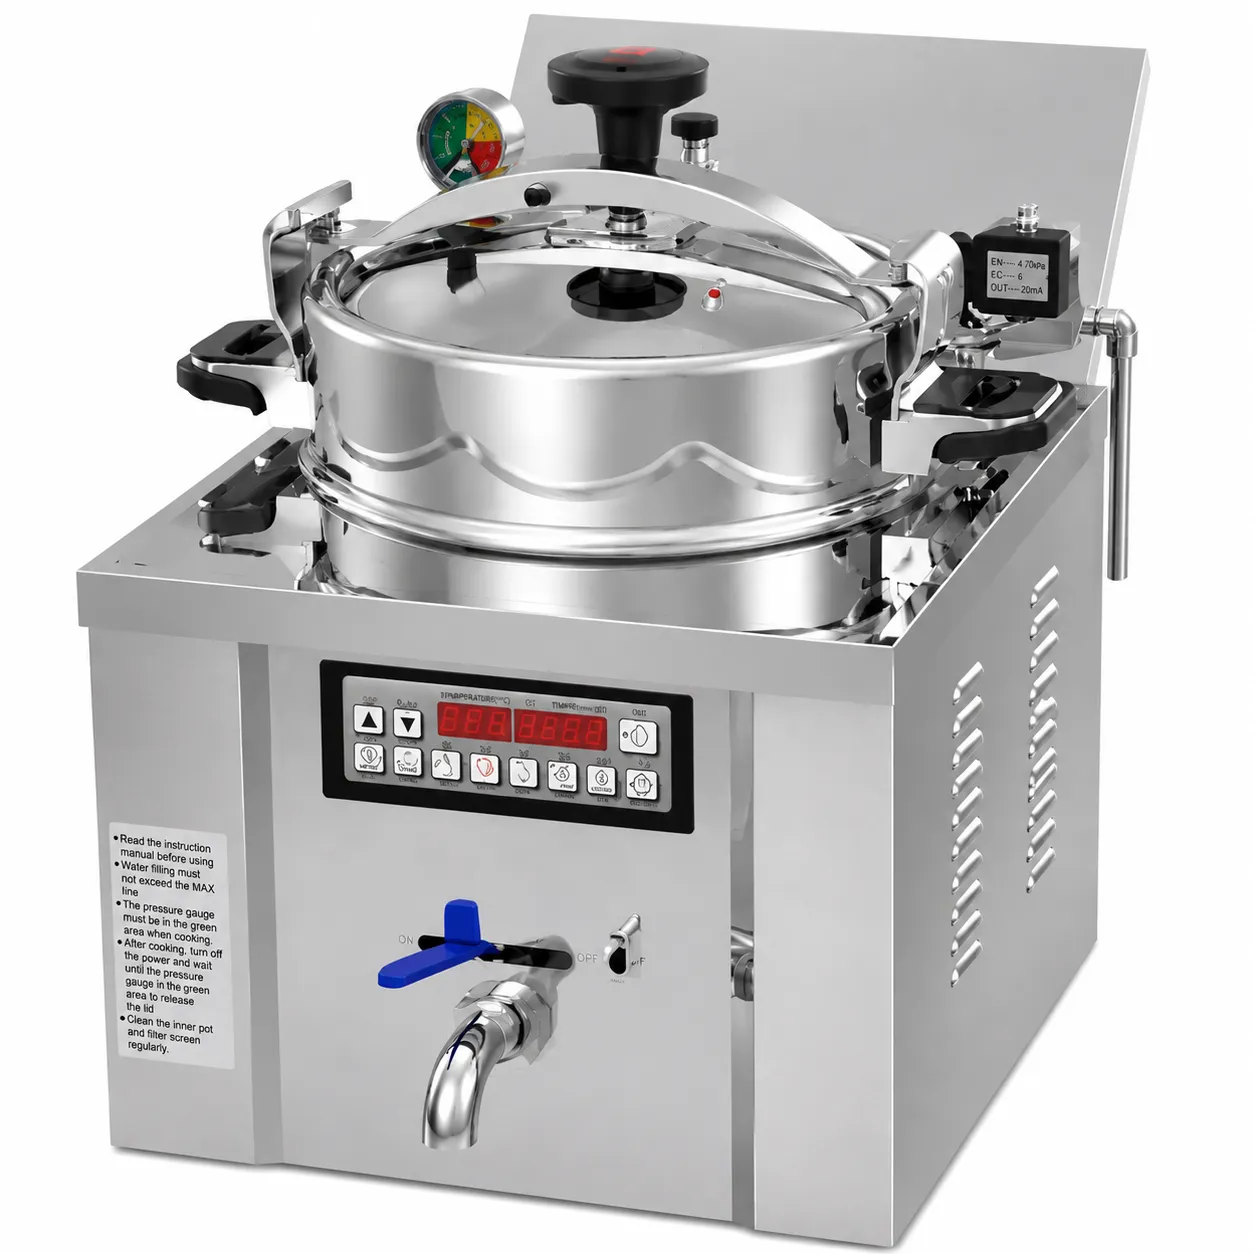
જ્યારે ઓપરેટિંગ સિક્વન્સ સાથે જોડાયેલ હોય ત્યારે જ નિયંત્રણ વર્ણન મહત્વ ધરાવે છે. માટે જિનમેઇડની પ્રકાશિત માહિતી ટેબલટૉપ ઇલેક્ટ્રિક પ્રેશર ફ્રાયર હાઇ-પ્રેશર રસોઈ, માઇક્રોકોમ્પ્યુટર કંટ્રોલ, મલ્ટિફંક્શન પેનલ, તાપમાન અને સમય નિયંત્રણ, પ્રીસેટ મોડ્સ અને ઇલેક્ટ્રિક હીટિંગને ઓળખે છે. આ સુવિધાઓને હજી પણ પ્રોજેક્ટ-વિશિષ્ટ ઓપરેટિંગ પ્રશ્નોમાં અનુવાદિત કરવાની જરૂર છે.
| પુષ્ટિ થયેલ ઉત્પાદન માહિતી | પ્રશ્ન ખરીદનાર દ્વારા પુષ્ટિ કરવી જોઈએ |
|---|---|
| માઇક્રોકોમ્પ્યુટર નિયંત્રણ | પેનલ દ્વારા કયા ઓપરેટિંગ પગલાઓ નિયંત્રિત થાય છે? |
| તાપમાન અને સમય નિયંત્રણ | ઓપરેટર કઈ સેટિંગ્સને વ્યાખ્યાયિત અને મોનિટર કરી શકે છે? |
| પ્રીસેટ મોડ્સ | પુનરાવર્તિત ઉત્પાદન માટે શું સંગ્રહિત અથવા પસંદ કરી શકાય છે? |
| ઇલેક્ટ્રિક હીટિંગ | ઇન્સ્ટોલેશન પહેલાં કઈ વિદ્યુત માહિતીની જરૂર છે? |
| નિયંત્રણ ઈન્ટરફેસ | કયા સંચાલન અને તાલીમ દસ્તાવેજો પૂરા પાડવામાં આવે છે? |
જવાબો વર્તમાન તકનીકી પ્રતિસાદ અને ઓપરેટિંગ દસ્તાવેજોમાંથી આવવા જોઈએ. "પ્રીસેટ મોડ્સ" પ્રોગ્રામ્સની સંખ્યા સ્થાપિત કરતું નથી, કઈ સેટિંગ્સ સંગ્રહિત કરી શકાય છે અથવા ફેરફારોને પ્રતિબંધિત કરી શકાય છે કે કેમ. સામાન્ય વર્ણનમાંથી કોઈ પ્રોગ્રામ ગણતરી, તાપમાન શ્રેણી, ગરમીની ઝડપ, બેચ આઉટપુટ, નિશ્ચિત રસોઈ સમય અથવા ઊર્જાનો આંકડો અનુમાનિત થવો જોઈએ નહીં.
ઇન્ટરફેસ તાલીમને પણ અસર કરે છે. ખાતરી કરો કે પેનલ શું દર્શાવે છે, ચક્ર કેવી રીતે શરૂ થાય છે અને પૂર્ણ થાય છે, ચેતવણીઓ કેવી રીતે ઓળખાય છે અને કઈ સેટિંગ્સ નિયમિત ઉપયોગથી સંબંધિત છે. જ્યારે પ્રક્રિયા, પરવાનગીઓ અને તાલીમ સામગ્રી ગોઠવાયેલ હોય ત્યારે જ નિયંત્રણ કાર્યો પુનરાવર્તિતતાને સમર્થન આપે છે.
મંજૂરી પહેલાં ઇલેક્ટ્રિકલ અને સાઇટની સ્થિતિ તપાસો
કારણ કે લક્ષ્ય ઉત્પાદન ઇલેક્ટ્રિક હીટિંગનો ઉપયોગ કરે છે, અવતરણને જરૂરી વોલ્ટેજ, તબક્કો જ્યાં સંબંધિત હોય, આવર્તન, કનેક્શન પદ્ધતિ અને ઉપલબ્ધ ક્ષમતા, કોઈપણ સાઇટ માહિતી જે ખુલ્લી રહે છે તે ઓળખવાની જરૂર છે. લાયકાત ધરાવતા સ્થાનિક પક્ષે ખાતરી કરવી જોઈએ કે વિતરણ અને રક્ષણાત્મક વ્યવસ્થા ઓફર કરેલા રૂપરેખાંકનને અનુરૂપ છે.
વિદ્યુત ક્ષમતા સાધનોની પસંદગીને અસર કરે છે. અસમર્થિત લોડ માટે સાઇટ અપગ્રેડ, અન્ય મોડલ અથવા અલગ ઉત્પાદન રૂટની જરૂર પડી શકે છે. કાઉન્ટર અને લેઆઉટ ફિક્સ થયા પછી મેળ ખાતી નથી તે શોધવાથી બાંધકામનું કામ અને ઇન્સ્ટોલેશનમાં વિલંબ થઈ શકે છે, તેથી ઇલેક્ટ્રિકલ ડેટા મોડલની મંજૂરીમાં છે.
ઇન્સ્ટોલેશન સમીક્ષામાં સપોર્ટ સ્ટ્રક્ચર, કામ કરવાની ઊંચાઈ, યુનિટની સ્થિતિ, સંપૂર્ણ ઢાંકણ ખોલવાની જગ્યા, લોડિંગ એક્સેસ, કનેક્શન રૂટ અને નજીકના હોટ-ઓઇલ વર્કફ્લોને આવરી લેવા જોઈએ. એકમ કાઉન્ટરની પહોળાઈમાં ફિટ થઈ શકે છે પરંતુ જ્યારે શેલ્ફ ઢાંકણને અવરોધે છે અથવા નજીકના સાધનો ઓપરેટરને ગરમ સપાટી પર પહોંચવા દબાણ કરે છે ત્યારે તે અવ્યવહારુ રહે છે.
સફાઈને તેલ કાઢવા અથવા સ્થાનાંતરિત કરવા, ઘટકોને દૂર કરવા અને સેવા વિસ્તારો સુધી પહોંચવા માટે વધારાની ઍક્સેસની જરૂર છે. ઓપરેટિંગ અને ક્લિનિંગ ક્રમની વિરુદ્ધ લેઆઉટની સમીક્ષા કરો, બંધ-ઢાંકણની ફૂટપ્રિન્ટની નહીં. જ્યારે ઇલેક્ટ્રિકલ અથવા લેઆઉટની માહિતી અધૂરી હોય, ત્યારે કિંમત મંજૂર કરવાને બદલે પ્રોજેક્ટને હોલ્ડ પર રાખો.
દબાણ કામગીરી, સફાઈ અને દસ્તાવેજીકરણ ચકાસો
પ્રેશર ઓપરેશનનું મૂલ્યાંકન ઓફર કરેલા મોડલ માટેની સૂચનાઓ દ્વારા કરવું આવશ્યક છે. ખરીદનારને એ સમજવાની જરૂર છે કે ઢાંકણ કેવી રીતે બંધ અને સુરક્ષિત છે, મશીન દબાણના તબક્કાને કેવી રીતે સૂચવે છે, દબાણ કેવી રીતે છોડવામાં આવે છે અને ખોલતા પહેલા કઈ શરતો પૂરી કરવી આવશ્યક છે. આ ચકાસણી પ્રશ્નો છે; તેઓને એક વ્યાપક નિવેદન દ્વારા બદલવામાં આવવું જોઈએ નહીં કે સાધન "સુરક્ષિત" છે. જ્યારે સામાન્ય ચક્ર પૂર્ણ ન થઈ શકે ત્યારે ઑપરેટિંગ મેન્યુઅલમાં જરૂરી ક્રમ, ચેતવણીઓ અને ક્રિયાઓ દર્શાવવી જોઈએ.
નિયમિત નિરીક્ષણ તે ક્રમનો એક ભાગ છે. દસ્તાવેજીકરણમાં સીલિંગ, બંધ અને દબાણ મુક્તિ સાથે સંકળાયેલ ઘટકોને ઓળખવા જોઈએ કે જેને સફાઈ, તપાસ અથવા બદલવાની જરૂર છે, અને તે ઓપરેટરના કાર્યોને લાયક સેવા કર્મચારીઓ માટે આરક્ષિત કાર્યથી અલગ પાડવી જોઈએ. જો રિપ્લેસમેન્ટ સીલ અથવા અન્ય નિયમિત ભાગોની જરૂર હોય, તો અવતરણ અથવા સ્પેર-પાર્ટ્સની માહિતીએ સ્પષ્ટ કરવું જોઈએ કે શું તે શામેલ છે, વૈકલ્પિક અથવા સ્થાનિક રીતે સ્ત્રોત છે. આ સ્ટાર્ટ-અપ અને બાદમાં ડાઉનટાઇમ પ્લાનિંગની તૈયારીને અસર કરે છે.
હોટ-ઓઇલ હેન્ડલિંગ પ્રેશર ઓપરેશનને સફાઈ સાથે જોડે છે. તેલને ફિલ્ટર, ડ્રેનેજ અથવા ટ્રાન્સફર કરવામાં આવે તે પહેલાં, રસોડામાં એક નિર્ધારિત પ્રક્રિયા, યોગ્ય ઍક્સેસ અને સુસંગત કન્ટેનર અથવા ગાળણ સાધનોની જરૂર છે. સપ્લાયરના પ્રતિભાવે ઓફર કરેલા એકમ સાથે સમાવિષ્ટ ડ્રેઇન અથવા ફિલ્ટરેશન વ્યવસ્થા અને તેનો ઉપયોગ કરવા માટે જરૂરી ઘટકોની ઓળખ કરવી જોઈએ. એકલા ડ્રેઇન કનેક્શન એ સાબિત કરતું નથી કે આયોજિત તેલ-હેન્ડલિંગ રૂટિન પૂર્ણ છે.
સફાઈના દાવાઓને પણ પુરાવાની જરૂર છે. "સાફ કરવા માટે સરળ" સ્વીકારવાને બદલે, દસ્તાવેજીકૃત પગલાઓની સમીક્ષા કરો: કયા ભાગો દૂર કરી શકાય તેવા છે, દૈનિક સફાઈ દરમિયાન કઈ સપાટી સુધી પહોંચવામાં આવે છે, ઢાંકણ અને સીલિંગ વિસ્તારોને કેવી રીતે હેન્ડલ કરવામાં આવે છે, અવશેષો ક્યાં એકત્ર થઈ શકે છે અને કયા સમયાંતરે જાળવણીની જરૂર છે. પછી ખરીદનાર નક્કી કરે છે કે તે પ્રક્રિયા દ્વારા જરૂરી સમય, ઍક્સેસ અને સ્ટાફ કૌશલ્યો ઓપરેશન માટે યોગ્ય છે કે કેમ.
સંક્ષિપ્ત મંજૂરી પેકેજમાં મોડેલ-વિશિષ્ટ ડેટા શીટ, પરિમાણીય રેખાંકન, સંચાલન અને ચેતવણી સૂચનો, સફાઈ પ્રક્રિયા, જાળવણી માહિતી, સમાવિષ્ટ સહાયક સૂચિ અને સંમત નિરીક્ષણ અવકાશ શામેલ હોઈ શકે છે. દરેક આઇટમ અલગ પ્રશ્નનો જવાબ આપે છે. ડેટા શીટ ઓફર કરેલા એકમને ઓળખે છે; ડ્રોઇંગ ટેસ્ટ કાર્યસ્થળે ફિટ છે; ઓપરેટિંગ દસ્તાવેજ દબાણ ચક્ર વ્યાખ્યાયિત કરે છે; સફાઈ માહિતી દૈનિક વ્યવહારિકતાનું પરીક્ષણ કરે છે; અને સહાયક સૂચિ મશીન અને ઇચ્છિત વર્કફ્લો વચ્ચેના અંતરને બંધ કરે છે.
ફાઇનલ ફિટ, હોલ્ડ અથવા બદલો-રૂટ નિર્ણય લો
FIT
જ્યારે પ્રેશર-ફ્રાઈંગ પ્રક્રિયા મેનુ સાથે મેળ ખાય છે, અપેક્ષિત બેચ લય કાર્યક્ષમ છે, ટેબલટૉપ ફોર્મેટ કાર્યસ્થળ સાથે બંધબેસે છે, વિદ્યુત સ્થિતિની પુષ્ટિ થાય છે અને સંચાલન અને સફાઈ દસ્તાવેજો સમીક્ષા માટે ઉપલબ્ધ હોય ત્યારે પ્રોજેક્ટ ઉત્પાદન-વિશિષ્ટ અવતરણ પર જઈ શકે છે. FIT નો અર્થ એવો નથી કે દરેક વ્યાપારી શબ્દ સ્વીકારવામાં આવે. તેનો અર્થ એ છે કે પસંદ કરેલ ઉત્પાદન રૂટ ટેકનિકલી રીતે ખરીદદાર માટે અંતિમ રૂપરેખાંકન, એસેસરીઝ, દસ્તાવેજીકરણ અને નિરીક્ષણ અવકાશની સમીક્ષા કરવા માટે પૂરતો સુસંગત છે.
પકડી રાખો
જ્યારે ગુમ થયેલ ઇનપુટ મોડેલ અથવા ઓપરેટિંગ નિર્ણયને ભૌતિક રીતે બદલી શકે ત્યારે હોલ્ડનો ઉપયોગ કરો. સામાન્ય હોલ્ડ પોઈન્ટ્સમાં અજ્ઞાત વિદ્યુત ક્ષમતા, અસ્પષ્ટ પીક-બેચ ધારણાઓ, અનુપલબ્ધ ઓપરેટિંગ મેન્યુઅલ, અપ્રમાણિત સફાઈ પ્રક્રિયા, અનિશ્ચિત ઢાંકણ ખોલવાની જગ્યા અથવા ખોવાયેલા પ્રોજેક્ટ પુરાવાનો સમાવેશ થાય છે. યોગ્ય કાર્યવાહી એ મંજૂરી પહેલાં ગેપને બંધ કરવાની છે. ધારણા પર આગળ વધવાથી ઇલેક્ટ્રિકલ મિસમેચ, અપૂરતી ઍક્સેસ, તાલીમની સમસ્યા અથવા અવતરણ કે જે જરૂરી ઘટકોને બાકાત રાખે છે તે તરફ દોરી શકે છે.
રૂટ અથવા ફોર્મેટ બદલો
જ્યારે જરૂરી પ્રક્રિયા સૂચિત ગોઠવણીની બહાર આવે ત્યારે રૂટ બદલો. ગેસ સાધનોની જરૂર હોય તેવા પ્રોજેક્ટ માટે ગેસ સંચાલિત વિકલ્પનું મૂલ્યાંકન કરવું જોઈએ. જે રસોડામાં ઓપન ફ્રાઈંગ અથવા ઓટોમેટિક લિફ્ટિંગની જરૂર હોય તેણે સંબંધિત ફ્રાયર પરિવાર સાથે સરખામણી કરવી જોઈએ. જ્યારે પીક રિધમ અથવા ફિઝિકલ વર્કફ્લો ટેબલટૉપની ગોઠવણી સાથે બંધબેસતું ન હોય, ત્યારે ઑપરેટિંગ પ્રેશર સાથે અસંગતતાને ઉકેલવાનો પ્રયાસ કરવાને બદલે સાધનોનું કદ, ફોર્મેટ અથવા ઉત્પાદન સેટઅપનું પુનઃમૂલ્યાંકન કરો.
અધિકારક્ષેત્ર અથવા પ્રોજેક્ટ મંજૂરીની શરતો પણ રૂટ બદલી શકે છે. જો ચોક્કસ ઓફર કરેલ રૂપરેખાંકન ગંતવ્ય અથવા પ્રોજેક્ટ સ્પષ્ટીકરણ દ્વારા જરૂરી પુરાવા પ્રદાન કરી શકતું નથી, તો ખરીદનારને અન્ય રૂપરેખાંકન અથવા ઉત્પાદનની જરૂર પડી શકે છે, જ્યારે મૂળભૂત રસોઈ પ્રક્રિયા યોગ્ય હોય. નિર્ણય સંપૂર્ણ સંચાલન અને મંજૂરીના વાતાવરણ પર આધારિત છે, એક વિશેષતા પર નહીં.
ટેબલટૉપ ઇલેક્ટ્રિક પ્રેશર ફ્રાયર માટે RFQ ઇનપુટ્સ
ઉપયોગી RFQ ખાદ્ય ઉત્પાદન, તૈયારી પદ્ધતિ, અપેક્ષિત બેચ જથ્થો, પીક-સર્વિસ રિધમ, ઇચ્છિત ફ્રાયર પ્રકાર અને વર્તમાન પ્રોજેક્ટ સ્ટેજથી શરૂ થાય છે. આ ઇનપુટ્સ સપ્લાયરને એ સમજવાની મંજૂરી આપે છે કે શું પૂછપરછ સ્થિર ઉત્પાદન પ્રક્રિયા સાથે સંબંધિત છે અથવા એક ખ્યાલ કે જેને હજુ પણ અજમાયશની જરૂર છે. ભેદ એ અસર કરે છે કે શું ટાંકી શકાય અને શું ઉત્પાદન પરીક્ષણને આધીન રહેવું જોઈએ.
સાઇટ વોલ્ટેજ અને અન્ય ઉપલબ્ધ વિદ્યુત ડેટા, ઇન્સ્ટોલેશન સ્પેસ, કાઉન્ટર અથવા સપોર્ટની સ્થિતિ, ઢાંકણ ખોલવાની મર્યાદા, ઓપરેટર વર્કફ્લો અને સફાઈ અપેક્ષાઓ ઉમેરો. આ ક્ષેત્રો નક્કી કરે છે કે શું સૂચિત ટેબલટોપ ઇલેક્ટ્રિક રૂપરેખાંકન ઇન્સ્ટોલ કરી શકાય છે અને હેતુ મુજબ ઉપયોગ કરી શકાય છે. ગંતવ્ય અથવા પ્રોજેક્ટ જરૂરિયાતો, પેકિંગ જરૂરિયાતો અને નિરીક્ષણ અપેક્ષાઓ પણ જણાવવી જોઈએ કારણ કે તે દસ્તાવેજ અને ડિલિવરીના અવકાશને અસર કરે છે.
સંપૂર્ણ સપ્લાયર પ્રતિસાદ ઓફર કરેલ રૂપરેખાંકન, વિદ્યુત આવશ્યકતાઓ, નિયંત્રણ વર્ણન, વર્કફ્લો ધારણાઓ, ઓપરેટિંગ દસ્તાવેજો, સફાઈ અને જાળવણી માહિતી, સમાવિષ્ટ એક્સેસરીઝ, પેકિંગ અવકાશ, વિચલનો અને ખૂટતી ખરીદનાર માહિતીને ઓળખે છે. તે વિકલ્પો અથવા અવલંબનથી પુષ્ટિ થયેલ વસ્તુઓને પણ અલગ પાડવી જોઈએ. ઉત્પાદન રૂટ અને સાઇટ ફિટની પુષ્ટિ થયા પછી વાણિજ્યિક સરખામણી શરૂ થાય છે.
દ્વારા ચિકન ઉત્પાદન, બેચ લય, વિદ્યુત માહિતી, ઉપલબ્ધ જગ્યા, સફાઈ અપેક્ષાઓ અને દસ્તાવેજની આવશ્યકતાઓ સબમિટ કરો અમારો સંપર્ક કરો ફોર્મ. પછી સપ્લાયર પુષ્ટિ કરી શકે છે કે ટેબલટૉપ ઇલેક્ટ્રિક પ્રેશર ફ્રાયર પ્રોજેક્ટને બંધબેસે છે કે કેમ, વધુ માહિતીની જરૂર છે કે કેમ અથવા અન્ય ઉત્પાદન માર્ગને ધ્યાનમાં લેવો જોઈએ.
વારંવાર પૂછાતા પ્રશ્નો
શું પ્રેશર ફ્રાયર ઓપન ફ્રાયર જેવું જ છે?
નં. પ્રેશર ફ્રાયર નિયંત્રિત બંધ જહાજ ઓપરેટિંગ સિક્વન્સનો ઉપયોગ કરે છે જેમાં પ્રેશર મેનેજમેન્ટ અને ઓપનિંગ પહેલાં રિલીઝનો સમાવેશ થાય છે. ઓપન ફ્રાયર એક અલગ રસોઈ અને હેન્ડલિંગ પ્રક્રિયાને અનુસરે છે. યોગ્ય પસંદગી મેનુ, મંજૂર ઉત્પાદન પદ્ધતિ, ઓપરેટરની પ્રક્રિયા અને સાઇટની શરતો પર આધારિત છે; બે ફોર્મેટની સરખામણી માત્ર નજીવી ક્ષમતા અથવા કિંમત દ્વારા થવી જોઈએ નહીં.
ટેબલટોપ ઇલેક્ટ્રિક પ્રેશર ફ્રાયર ક્યારે યોગ્ય નથી?
જ્યારે પ્રેશર ફ્રાઈંગ જરૂરી પ્રક્રિયા ન હોય ત્યારે તે યોગ્ય નથી, પીક બેચ લય આયોજિત ટેબલટૉપ વર્કફ્લો કરતાં વધી જાય છે, સાઇટ જરૂરી વિદ્યુત પરિસ્થિતિઓ પ્રદાન કરી શકતી નથી, કાર્યક્ષેત્રમાં સલામત સંચાલન અથવા સફાઈ ઍક્સેસનો અભાવ હોય છે, અથવા જરૂરી દસ્તાવેજો અને મંજૂરી પુરાવાઓ ઉપલબ્ધ નથી. તે કિસ્સાઓમાં, પ્રોજેક્ટને પકડી રાખો અથવા અન્ય ફ્રાયર માર્ગ અથવા ઇન્સ્ટોલેશન ફોર્મેટનું મૂલ્યાંકન કરો.