BLOG
रोटी प्रुफिङ बक्सले के गर्छ? कार्यहरू र सीमाहरू
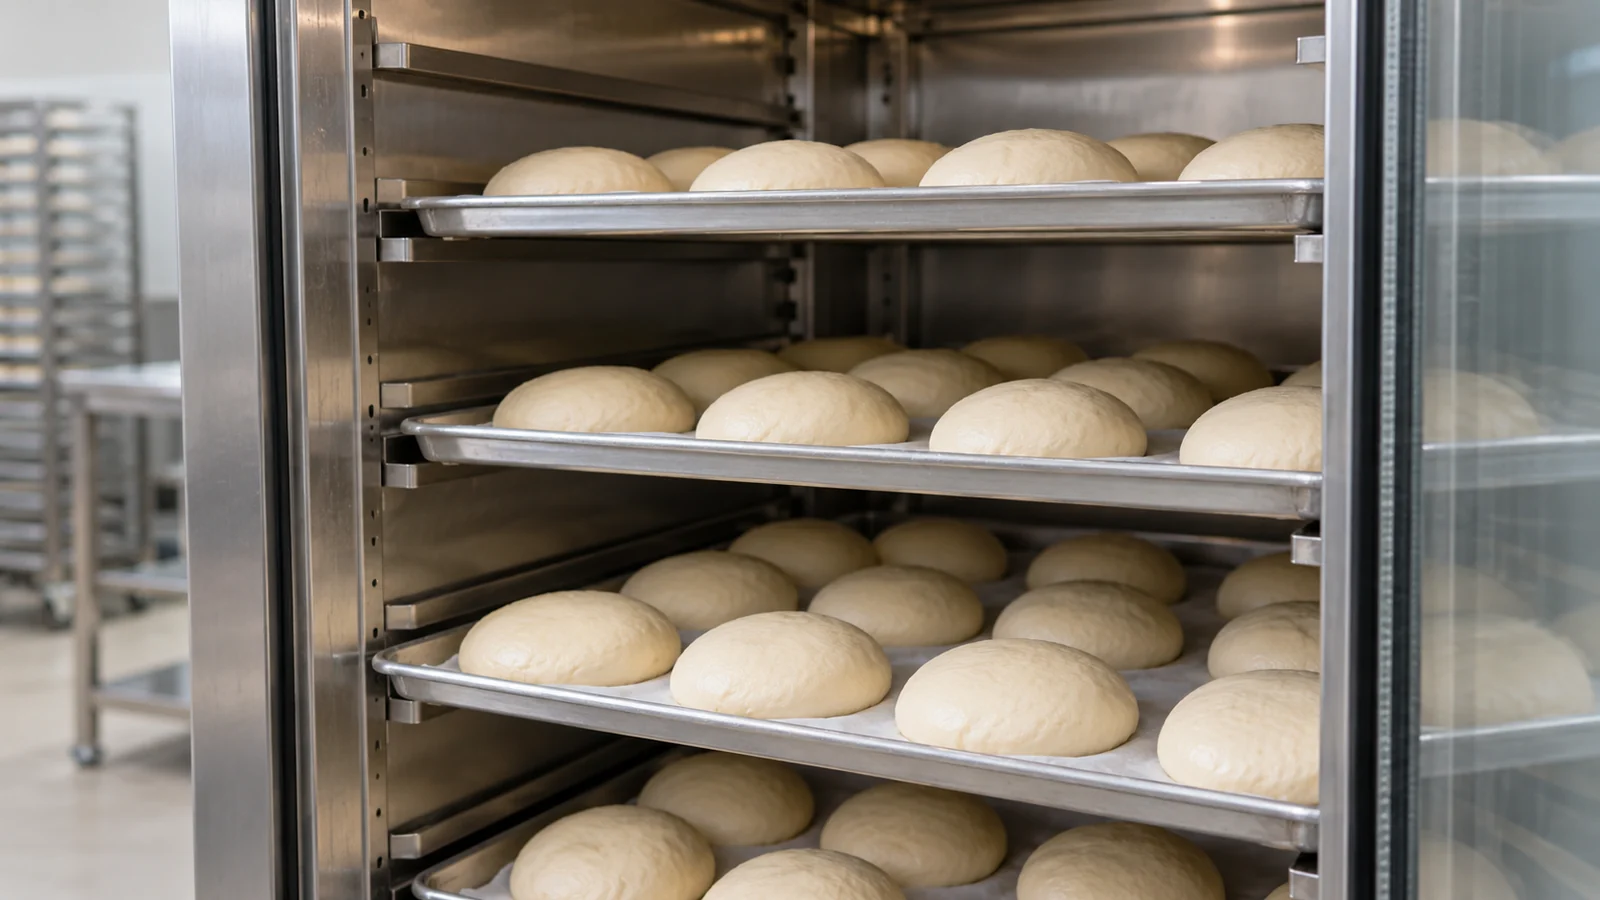
एक रोटी प्रूफिंग बक्सले बेकिंग अघि आटा उठ्नको लागि व्यवस्थित वातावरण प्रदान गर्दछ। तातो क्याबिनेटले न्यानोपन कायम राख्छ, जबकि उपयुक्त आर्द्रीकरण प्रणाली भएका मोडेलहरूले आटाको सतहलाई सुक्नबाट जोगाउन मद्दत गर्दछ। उपकरण किण्वन समर्थन गर्दछ; यसले ग्यास आफैं बनाउँदैन, रोटीलाई आकार दिँदैन वा पकाउँदैन। खमीर गतिविधि, आटा संरचना र नुस्खा अझै पनि आटा कसरी विकास हुन्छ निर्धारण गर्दछ। व्यावसायिक बेकरीको लागि, व्यावहारिक लाभ उत्पादनको यस चरणमा ठूलो नियन्त्रण हो, प्रदान गरिएको क्याबिनेटको कार्यहरू, ट्रे व्यवस्था र सञ्चालन अवस्थाहरू उत्पादन भइरहेको उत्पादनसँग मेल खान्छ।
कसरी प्रुफिङ बक्सले आटा बढ्न मद्दत गर्छ?
तापक्रमले किण्वनलाई प्रभाव पार्छ, गति मात्र होइन
खमीर-खमीर रोटीमा, खमीरले उपलब्ध चिनी खपत गर्छ र कार्बन डाइअक्साइड छोड्छ। गहुँको आटामा, ग्लुटेन नेटवर्कले त्यो ग्याँसलाई कायम राख्न मद्दत गर्दछ, आटा विस्तार गर्न अनुमति दिन्छ। एक प्रूफरले वरपरको प्रबन्ध गर्दछ जहाँ यो हुन्छ। यसले आटामा हावा इन्जेक्ट गर्दैन, र तातो एक्लै सक्रिय खमीर वा ग्यास समात्न सक्षम आटा संरचना प्रतिस्थापन गर्न सक्दैन।
उपयुक्त परिचालन दायरा भित्र, न्यानो अवस्थाले सामान्यतया किण्वनलाई गति दिन्छ। तथापि, छिटो सधैं राम्रो छैन। बढ्दो तापक्रमले स्वाद विकासको लागि उपलब्ध समय र ओभनको लागि आटा तयार हुने बिन्दुमा परिवर्तन हुन्छ। प्रत्येक ढिलो ब्याचको लागि क्षतिपूर्ति गर्नको लागि तापलाई बदल्दा अर्को सिर्जना गर्दा एउटा समस्या समाधान नहुन सक्छ: बेकरीले बेक गर्न अघि यसको प्रुफिंग अन्तिम बिन्दुमा पुग्ने पीठो।
क्याबिनेट हावा तापमान र आटा तापमान फरक मापन हो। चिसो तयारी क्षेत्रबाट प्रवेश गर्ने ब्याच वरपरको हावाको तापक्रममा तुरुन्तै पुग्दैन। एउटै सेटिङमा राखिएका दुई ब्याचहरू फरक तरिकाले प्रगति गर्न सक्छन् यदि तिनीहरूको सुरुको तापक्रम फरक छ। आटाको तापक्रम मिक्स गरेपछि र लोड गर्दा रेकर्डिङले उपकरण सेटिङको समस्यालाई उत्पादनमा पहिले प्रस्तुत गरिएको भिन्नताबाट छुट्याउन मद्दत गर्छ।
उपयुक्त ब्रेड प्रूफिङ बक्सको तापमान नुस्खा र उत्पादन प्रक्रियाबाट आउँछ, नियन्त्रकमा उच्चतम संख्याबाट होइन। एक निर्माताको तापमान दायरा उपकरण क्षमता वर्णन गर्दछ; प्रत्येक रोटीलाई माथिल्लो सीमामा प्रमाणित गर्न सिफारिस गरिएको छैन।
के प्रुफिङ बक्सले आर्द्रता नियन्त्रण गर्छ?
केही प्रमाणीकरण बक्सहरूले आर्द्रता नियन्त्रण प्रदान गर्दछ; अरूले नमी थप्ने सरल माध्यम प्रदान गर्दछ। यी समान क्षमताहरू होइनन्। पानीको ट्रे वा आर्द्रता उत्पन्न गर्ने प्रणालीले यसलाई मापन नगरी आर्द्रता बढाउन सक्छ। आर्द्रता डिस्प्लेले अवस्था मापन गर्दछ, जबकि प्रतिक्रिया नियन्त्रणले छनौट सेटिङमा प्रणाली समायोजन गर्न मापन प्रयोग गर्दछ। उपकरण विशिष्टताले कुन व्यवस्था वास्तवमा प्रदान गरिएको छ भनेर पहिचान गर्न आवश्यक छ।
आर्द्रता व्यवस्थापनले मुख्यतया आटा वरपरका अवस्थाहरूलाई सम्बोधन गर्दछ, विशेष गरी सतह सुकाउने। खुला आटा प्रूफिंग को समयमा एक सुख्खा छाला विकास गर्न सक्छ। उपयुक्त वातावरण कायम गर्नाले सतहलाई विस्तारको लागि उपयुक्त रहन मद्दत गर्छ, तर क्याबिनेटमा आर्द्रता थप्दा आटा भित्रको पानी-देखि-पिठो अनुपात गलत हुँदैन।
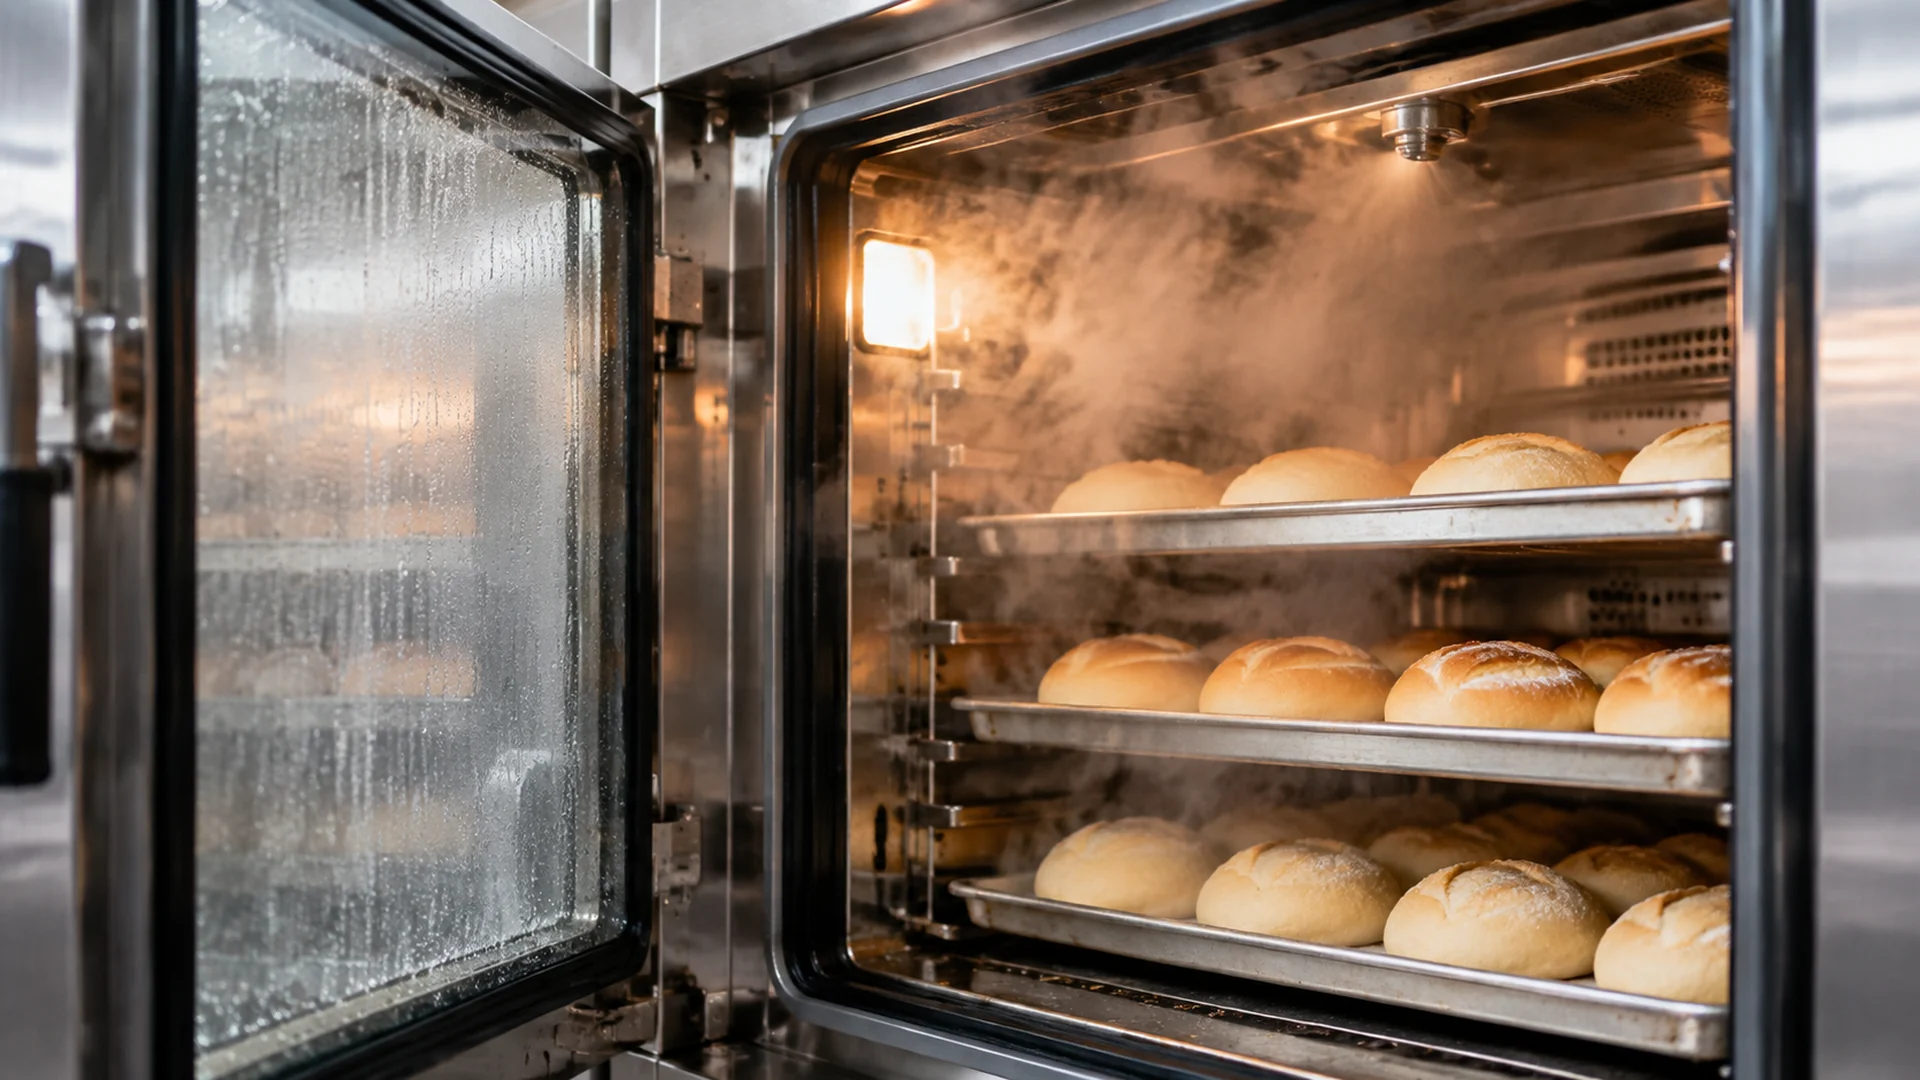
बढी देखिने आर्द्रता राम्रो नियन्त्रणको प्रमाण होइन। संक्षेपण र भिजेको सतह वांछित प्रमाणीकरण अवस्था भन्दा फरक छ। प्रदर्शन सूचकको रूपमा ढोकामा थोपाहरू उपचार गर्नुको सट्टा निर्दिष्ट तापमान र आर्द्रता प्रक्रियाको साथ आटा सतहको मूल्याङ्कन गर्नुहोस्।
A तातो प्रूफर क्याबिनेट स्वतन्त्र आर्द्रता सेन्सर वा स्वचालित आर्द्रता नियमन भएको मान्नु हुँदैन। ती प्रकार्यहरू छुट्टै निर्दिष्ट गरिनु पर्छ जब एक नुस्खा तिनीहरूलाई आवश्यक छ।
रोटी बनाउने प्रक्रियामा प्रुफिङ कहाँ फिट हुन्छ?
बल्क किण्वन र अन्तिम प्रमाणीकरण फरक चरणहरू हुन्
एक सामान्य रोटी बनाउने अनुक्रम हो:
मिश्रण → बल्क किण्वन → विभाजन र आकार → अन्तिम प्रमाणीकरण → बेकिंग
आटा विभाजित हुनु र अन्तिम आकार दिनु अघि बल्क किण्वन हुन्छ। अन्तिम प्रमाणीकरणले आकार पछ्याउँछ र टुक्राहरूलाई बेकिंग अघि विस्तार गर्न समय दिन्छ। रेसिपीहरूले विभिन्न किण्वन तालिकाहरू प्रयोग गर्न सक्छन्, त्यसैले यो अनुक्रम प्रत्येक उत्पादनको लागि अनिवार्य व्यवस्थाको सट्टा उपयोगी सन्दर्भ हो।
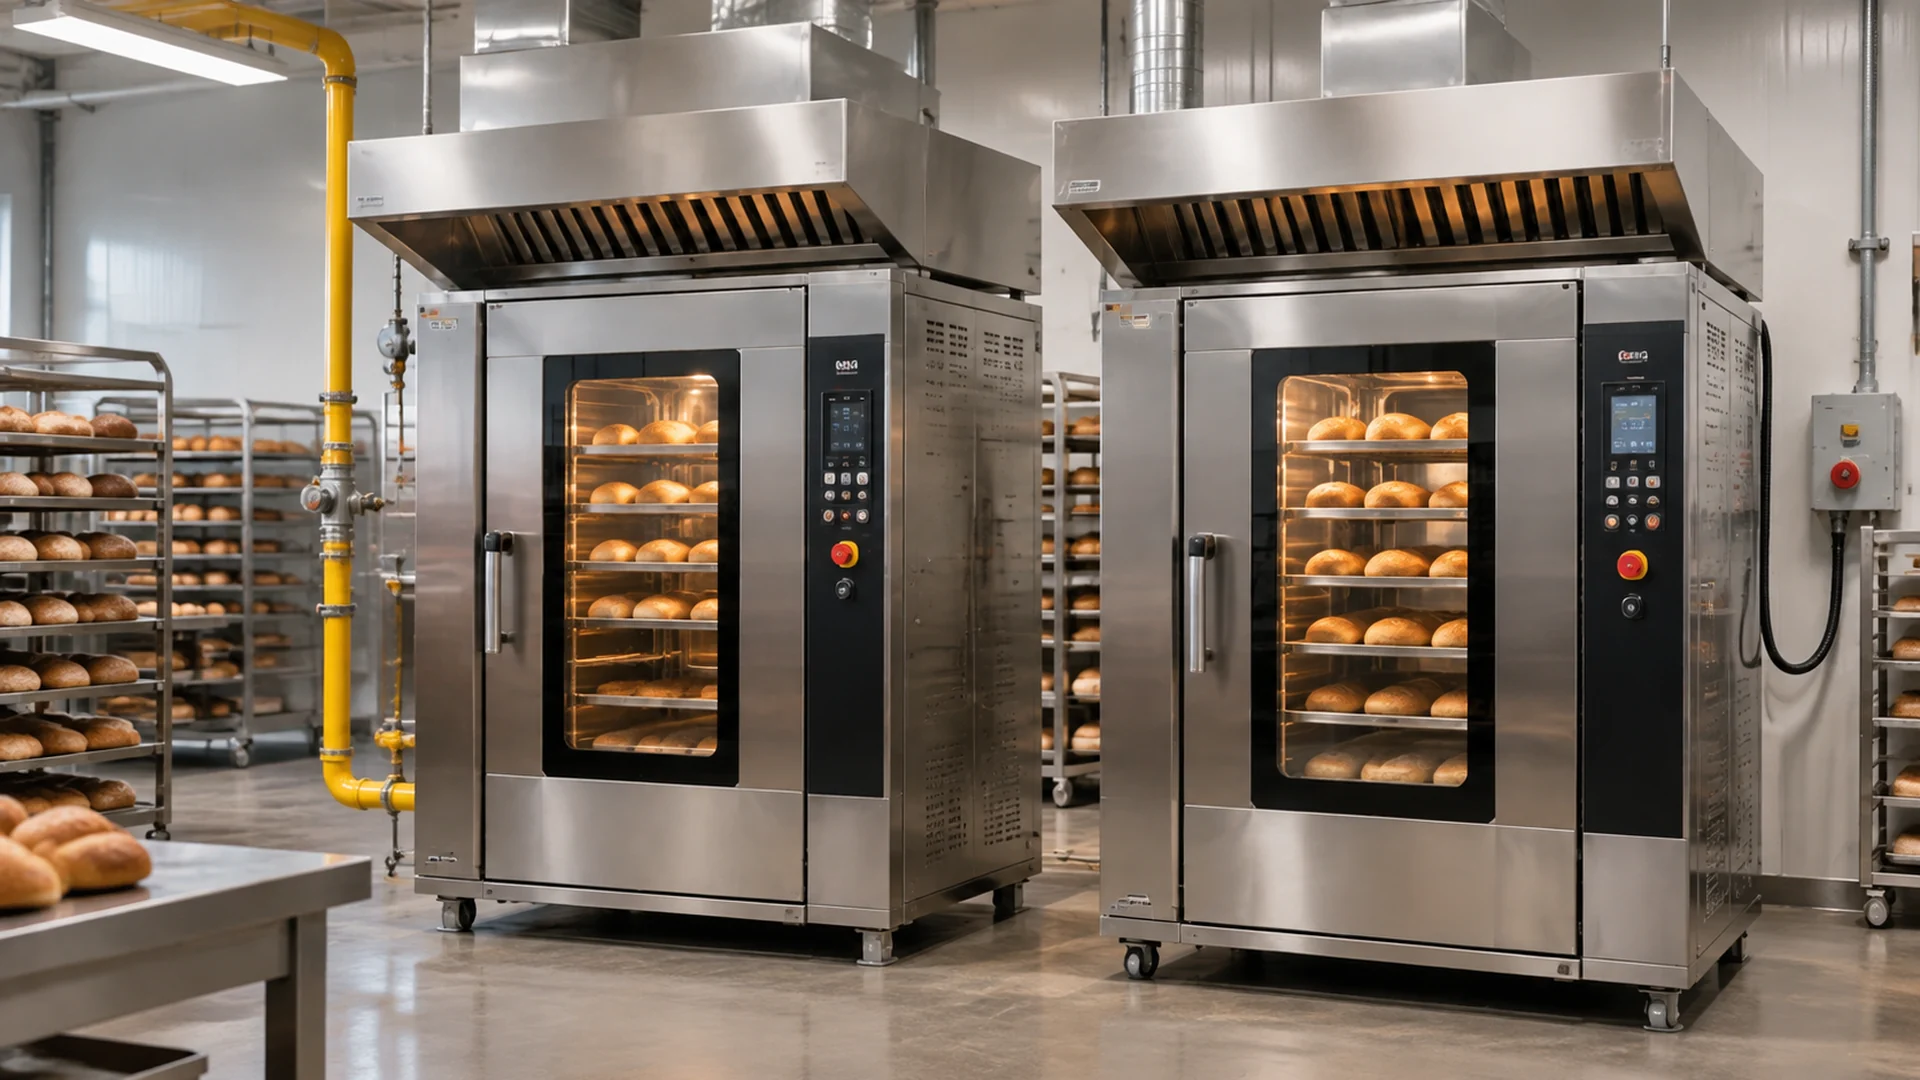
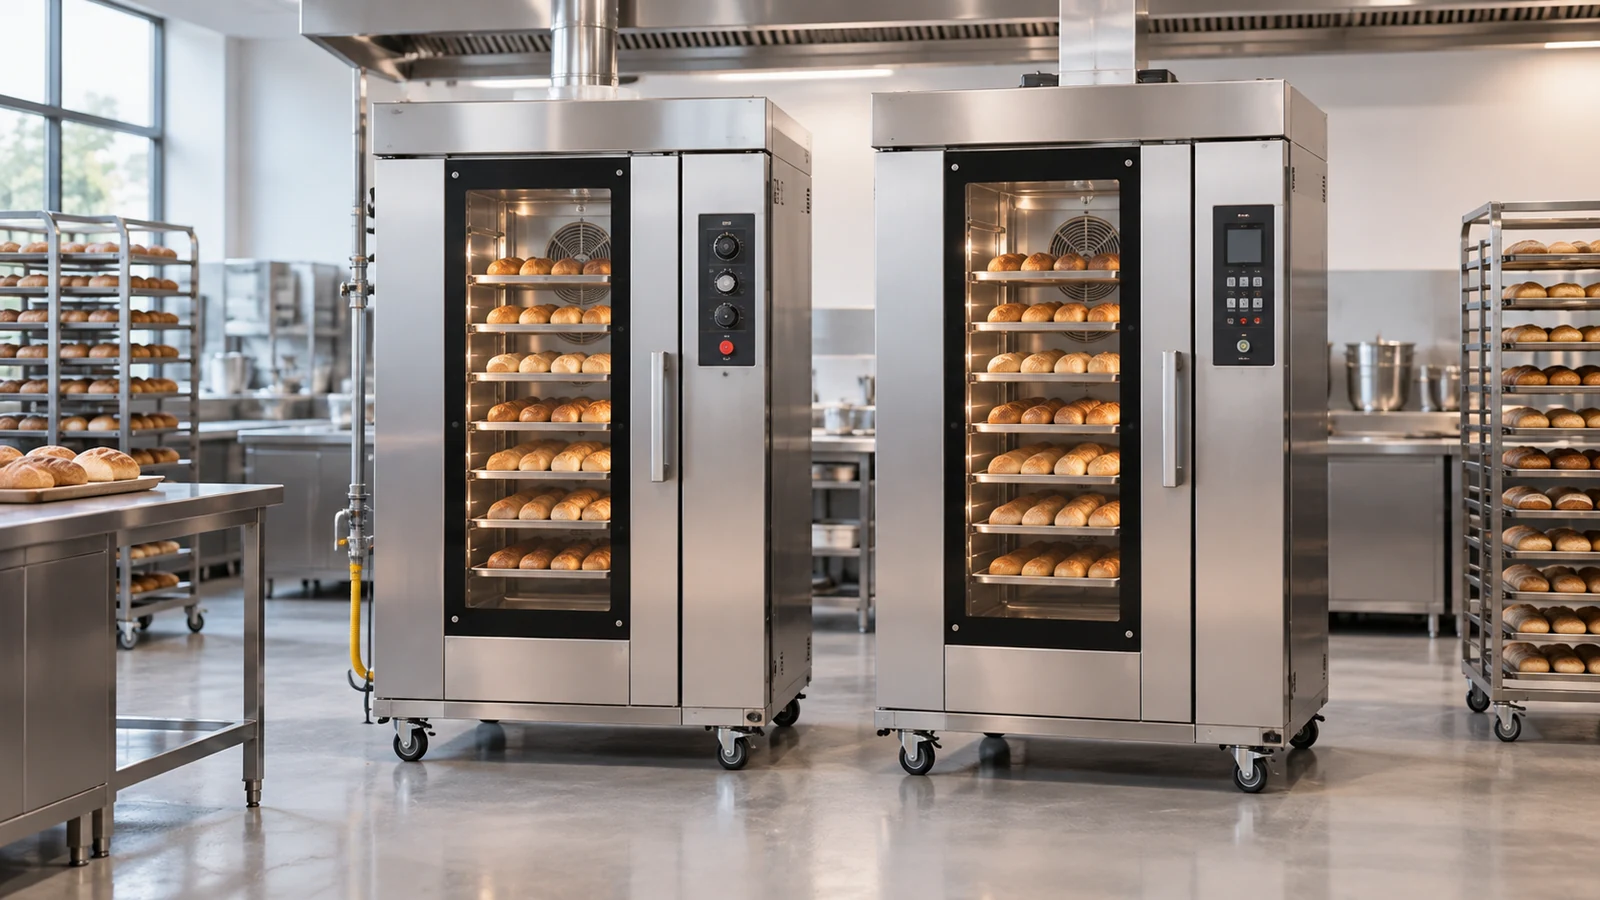
रोटी बनाउनको लागि ट्रे-शैली प्रूफिंग बक्स प्रायः अन्तिम चरणको लागि प्रयोग गरिन्छ, आकारका टुक्राहरू ट्रेमा वा प्यानहरूमा पहिले नै व्यवस्थित गरिएको हुन्छ। यसको क्षमता त्यो लोडिङ ढाँचासँग मिल्नुपर्छ। रोलको उथले ट्रे वरिपरि चयन गरिएको क्याबिनेटले गहिरो प्यान वा अग्लो उत्पादनहरू समान रूपमा समायोजन गर्न सक्दैन, ट्रेहरूमा बाहिरी आयामहरू मिल्दा पनि।
के प्रुफिङ बक्सले रोटीलाई आकार दिन्छ?
न। भाग लगाउने, गोलो बनाउने, मोल्ड गर्ने र प्यानमा पिठो राख्ने काम अलग-अलग कामहरू हुन्। प्रूफिंग बक्सले तयार आटालाई थप विकास गर्न अनुमति दिन्छ; यसले आकार नभएको ब्याचलाई समान रोलमा परिणत गर्दैन। आकार दिने र समर्थन गर्ने प्यानले इच्छित रूप स्थापना गर्दछ, जबकि किण्वनले यसको मात्रा र अवस्था परिवर्तन गर्दछ।
Jinmaide को तुलना गर्दा व्यावसायिक बेकिंग र प्रूफिंग उपकरण, प्रुफर र ओभनको भूमिका अलग राख्नुहोस्। पहिलो उपयुक्त परिस्थितिहरूमा बेकिंगको लागि आटा तयार गर्दछ। दोस्रोले बेकिंग चरण प्रदर्शन गर्दछ। समान ट्रे ढाँचाहरूले तिनीहरूको प्रकार्यहरू विनिमेय बनाउँदैनन्।
कोठाको तापक्रममा प्रूफिङको तुलनामा के परिवर्तनहरू छन्?
वातावरण र नुस्खा मिल्दो हुँदा आटा कोठाको तापक्रममा बढ्न सक्छ। एक व्यावसायिक आटा प्रूफिंग बक्स किण्वन को लागी एक पूर्व शर्त होइन। यसको मूल्य भनेको चिसो बिहान, न्यानो दिउँसो वा विभिन्न उत्पादन क्षेत्रहरू बीच परिवर्तन हुन सक्ने अवस्थाहरू व्यवस्थापन गर्ने क्षमता हो।
उपयोगी तुलनाको लागि, दुई शिफ्टमा उत्पादन गरिएको एउटै रोल रेसिपीलाई विचार गर्नुहोस्। क्याबिनेटले कोठाको अवस्थाहरूमा निर्भरता कम गर्न सक्छ, तर यसले ब्याचहरूलाई बराबर बनाउन सक्दैन यदि एक चिसो सुरु हुन्छ, फरक खमीर मात्रा समावेश गर्दछ वा आकार पछि धेरै पछि लोड हुन्छ। अर्थपूर्ण प्रश्न यो हो कि बेकरीले आवश्यक आटा अवस्था पुन: उत्पादन गर्न सक्छ, मात्र होइन कि यसले प्रदर्शित सेटिङ दोहोर्याउन सक्छ।
| रेकर्ड | किन यो महत्त्वपूर्ण छ | के तुलना गर्ने |
|---|---|---|
| लोड गर्दा आटा अवस्था | पहिलेको मिश्रण र किण्वनले क्याबिनेटमा प्रवेश गर्ने कुरालाई असर गर्छ। | नुस्खा, टुक्रा आकार, आटा तापमान र आकार पछि बितेको समय। |
| क्याबिनेट सर्तहरू | सेटिङ भनेको आटाले अनुभव गरेको वातावरणको पूर्ण रेकर्ड होइन। | उपलब्ध तापमान र आर्द्रता रीडिंग, सँगै सञ्चालन प्रक्रिया। |
| ट्रे स्थिति र लोड | हल्का लोड गरिएको परीक्षणले हरेक उत्पादन व्यवस्थालाई प्रतिनिधित्व गर्दैन। | अभिप्रेत लोडिङ ढाँचा अन्तर्गत विभिन्न स्तरहरूमा बराबरको आटा टुक्राहरू। |
| ओभन प्रविष्टिमा आटाको अवस्था | एक ब्याच पकाउन पर्खँदा प्रमाणीकरण जारी छ। | नुस्खाको तयारी मापदण्ड र अनलोडिङ र बेकिंग बीचको ढिलाइ। |
एक पटकमा एउटा सान्दर्भिक चर परिवर्तन गर्न अवलोकनहरू प्रयोग गर्नुहोस्। उदाहरण को लागी, फरक आटा तापमान एक नियन्त्रक समायोजन अघि मिश्रण र लोड अवस्था को समीक्षा को लागी कल गर्दछ। ट्रे स्तरहरू बीचको दोहोर्याइएको भिन्नताले लोडिङ व्यवस्था र उपकरण सञ्चालनको अनुसन्धानको लागि कल गर्दछ। न त अवलोकन, आफैले, एक गल्ती स्थापित गर्दछ वा एक विशेष प्रदर्शन दावी प्रमाणित गर्दछ।
रोटी प्रुफिङ बक्सले के गर्दैन?
प्रुफिङ बेकिंग वा तातो होल्डिङ होइन
एक प्रूफिंग क्याबिनेटले किण्वन वातावरण प्रबन्ध गर्दछ; ओभनले पकाउने प्रक्रिया लागू गर्दछ जसले तयार पीठोलाई रोटीमा परिणत गर्दछ। तातो क्याबिनेटको स्वामित्वले उपयुक्त ओभनको आवश्यकता हटाउँदैन। न त तातो एक्लैले पकाएको खाना समात्नको लागि प्रुफर उपयुक्त छ भनेर स्थापित गर्दैन। एक होल्डिंग अनुप्रयोगलाई एक हीटरको उपस्थितिमा आधारित अनुमानको सट्टा यसको आफ्नै उपकरण उपयुक्तता र सञ्चालन आवश्यकताहरू आवश्यक पर्दछ।
तताउने भनेको स्वचालित रूपमा रेफ्रिजरेसन होइन
साधारण तताउने प्रूफर फ्रिज होइन। एक रेफ्रिजरेटेड रिटार्डर वा रिटार्डर-प्रूफर एक फरक उपकरण व्यवस्था हो, जब प्रक्रियालाई चिसोको आवश्यकता पर्दा प्रयोग गरिन्छ र उपयुक्त रूपमा सुसज्जित प्रणालीहरूमा, प्रूफिंगमा संक्रमण हुन्छ। रेफ्रिजरेसन, प्रोग्राम गरिएको ट्रान्जिसन र समयतालिका कार्यहरू अलग-अलग विशिष्टताहरू हुन्, शब्द "प्रूफर" द्वारा निहित सुविधाहरू होइनन्।
एक बेकरी योजना रातोरात आटा व्यवस्थापन त्यसैले कूलिंग र त्यसपछि प्रूफिंग चरणहरू स्पष्ट रूपमा परिभाषित गर्न आवश्यक छ। सामान्य तातो-क्याबिनेट सूचीकरणले उपकरणले त्यो क्रम कार्यान्वयन गर्न सक्छ भन्ने प्रमाण होइन।
टाइमरले आटा तयार छ कि छैन भनेर निर्णय गर्दैन
टाइमरले बितेको समय ट्र्याक गर्छ। यसले किण्वन, आटाको बल वा प्रत्येक ट्रेको तयारीलाई प्रत्यक्ष रूपमा मूल्याङ्कन गर्दैन। एउटा नुस्खाको लागि स्थापित कार्य समय यसको तयारी अवस्था र सहमतिको अन्तिम बिन्दुको साथ मात्र उपयोगी छ।
उत्पादनको लागि उपयुक्त मापदण्डहरू प्रयोग गरी तयारीको मूल्याङ्कन गर्नुहोस्, जस्तै आवश्यक विस्तार, आटाको उपस्थिति र प्रतिक्रिया। निश्चित संख्यामा मिनेट पर्खन वा प्रत्येक उत्पादनलाई आकारमा दोब्बर बनाउनको लागि विश्वव्यापी निर्देशन पर्याप्त व्यावसायिक प्रक्रिया विनिर्देश होइन। एक पटक इच्छित अवस्था पुगिसकेपछि, थप पर्खाइ अझै पनि किण्वनको अंश हो, तटस्थ भण्डारण होइन।
त्यस्तै गरी, क्याबिनेटले गलत नुस्खा, खराब आकार वा पहिले नै ओभरप्रूफ ब्याचलाई पूर्ववत गर्न सक्दैन। यसको भूमिका परिभाषित प्रक्रियालाई समर्थन गर्नु हो, हरेक अपस्ट्रीम त्रुटिलाई सच्याउन होइन।
कसरी ट्रे लोडिङ र ओभन समयले यसको प्रयोगलाई असर गर्छ?
ट्रे स्थिति उत्पादन आउटपुट जस्तै छैन
जिनमेडको व्यावसायिक रोटी प्रूफर सूचीले JMD-SXF16 लाई 16 ट्रे स्थिति र JMD-SXF32 लाई 32 को साथ पहिचान गर्दछ। यी ट्रे-क्षमता विवरणहरू हुन्। तिनीहरूले प्रति घण्टा रोटी वा किलोग्राम आटाको निश्चित संख्या स्थापित गर्दैनन्।
प्रयोगयोग्य लोडिङ ट्रेको आयाम, प्यानको उचाइ, आटाका टुक्राहरू बीचको दूरी र बढेको उत्पादनको लागि क्लियरेन्समा निर्भर गर्दछ। क्याबिनेट भित्र देखिने रेलहरूको संख्या मात्र होइन, वास्तवमा प्रशोधन गर्न सकिने व्यवस्थालाई गणना गर्नुहोस्। जहाँ अपरेटिङ निर्देशनहरूलाई हावा परिसंचरणको लागि ठाउँ चाहिन्छ, त्यो ठाउँलाई अतिरिक्त प्यानहरूले भर्दा मूल्याङ्कन भइरहेको लोडिङ अवस्था परिवर्तन हुन्छ।
प्रस्तावित लेआउटले ट्रे फुटप्रिन्ट, प्रुफिङको अन्त्यमा उत्पादनको उचाइ र कब्जा गरिएका स्थानहरू देखाउनु पर्छ। एक प्रतिनिधि लोड गरिएको परीक्षणले त्यसपछि खाली क्याबिनेट प्रदर्शनमा भर पर्नुको सट्टा योजनाबद्ध व्यवस्था बेकरीको आटासँग काम गर्छ कि गर्दैन भनेर स्थापित गर्न सक्छ।
प्रमाणित आटालाई उपलब्ध बेकिंग विन्डो चाहिन्छ
प्रूफर र ओभन सँगै विचार गर्नुपर्छ। यदि ओभनले लोडको केही अंश मात्र स्वीकार गर्न सक्ने बेलामा पूर्ण क्याबिनेटले प्रूफिंग समाप्त गर्छ भने, बाँकी ट्रेहरूले किण्वन जारी राख्छ। नतिजा ओभन प्रविष्टिमा फरक आटा अवस्था हुन सक्छ यद्यपि ट्रेहरू सँगै प्रूफिंग गर्न थाले।
यो समयतालिकाको समस्या र क्षमताको समस्या हो। उपयोगी तुलना परिमाणमा पुग्ने तयारी र उत्पादनको स्वीकार्य विन्डो भित्र पकाउन सकिने मात्रा बीचको हो। अचम्मको तयारी वा लोडिङ उत्पादन योजनाको भाग हुन सक्छ; एक्लै ठूलो क्याबिनेट किन्दा ओभनको क्षमता बढ्दैन।
ट्रे अनुकूलताले स्थानान्तरणलाई पनि असर गर्छ। प्रुफर र ओभनको ट्रे आवश्यकताहरू मिलाउँदा क्यारियरहरू बीचको आकारको आटा सार्नको आवश्यकतालाई कम गर्न सक्छ। नाममात्र ट्रे विवरणले फिटको ग्यारेन्टी गर्छ भनी मान्नुको सट्टा खरिद विनिर्देशले आयाम र समर्थन व्यवस्थाहरू स्थापना गर्नुपर्छ।
अर्डर गर्नु अघि बेकरीले कुन प्रमाणीकरण कार्यहरू निर्दिष्ट गर्नुपर्छ?
उत्पादनबाट सुरु गर्नुहोस् र उत्पादनमा यसको स्थान: रोटीको प्रकार, हालको आटा प्रक्रिया, लोडिङ तापक्रम र ओभन प्रविष्टिमा अपेक्षित अवस्था। परियोजनालाई तत्काल तातो प्रुफिङ वा छुट्टै परिभाषित रेफ्रिजरेटेड स्टेज आवश्यक छ कि छैन भनी बताउनुहोस्। यी आवश्यकताहरूले मोडेल चयन गर्नु अघि उपकरण कार्य पहिचान गर्दछ।
अर्को, वास्तविक भार वर्णन गर्नुहोस्। ट्रे आयामहरू, प्यान वा उत्पादनको उचाइ, प्रति ट्रे टुक्राहरू र इच्छित ब्याच व्यवस्था प्रदान गर्नुहोस्। ओवन तालिकामा ब्याच जडान गर्नुहोस्। यसले आपूर्तिकर्तालाई ट्रे गणनालाई असमर्थित आउटपुट प्रतिज्ञामा परिणत नगरी क्याबिनेट साइजको बारेमा छलफल गर्नको लागि अर्थपूर्ण आधार दिन्छ।
आवश्यक नियन्त्रणहरू स्पष्ट रूपमा परिभाषित गर्नुहोस्। एक तापमान दायरा लोड अन्तर्गत शुद्धता भन्दा फरक छ। आर्द्रता उत्पन्न गर्ने माध्यम स्वतन्त्र रूपमा विनियमित सापेक्षिक आर्द्रता भन्दा फरक छ। एक उपयोगी मोडेल-विशेष कागजातले प्रदान गरिएका नियन्त्रणहरू, पानीको व्यवस्था, लोडिङ सीमा र सञ्चालन प्रक्रियाहरू पहिचान गर्नुपर्छ। जहाँ आवश्यक प्रकार्य भनिएको छैन, यो एक अनुमानित क्षमताको सट्टा खुला स्पेसिफिकेशन वस्तु रहनु पर्छ।
अन्तमा, उपलब्ध विद्युत आपूर्ति, स्थापना ठाउँ, ढोका क्लियरेन्स र कुनै पनि सान्दर्भिक पानी वा निकास अवस्थाहरू समावेश गर्नुहोस्। लेआउट रेखाचित्र ठेगाना पहुँच र फिट; एक प्रतिनिधि उत्पादन परीक्षणले सहमत सर्तहरूमा आटा प्रदर्शनलाई सम्बोधन गर्दछ। न त आकर्षक उत्पादनको फोटो हो न त खाली क्याबिनेटको तापक्रम डिस्प्लेले ती जाँचहरू प्रतिस्थापन गर्छ।
उत्पादन विवरणहरू, ट्रे लेआउट र उत्पादन अनुक्रम Jinmaide मार्फत ल्याउनुहोस् प्रमाणीकरण उपकरण अनुसन्धान। प्रस्तावित कन्फिगरेसनलाई समावेश गरिएका कार्यहरू पहिचान गर्न सोध्नुहोस्, अप्रमाणित रहन सक्ने कुनै पनि आवश्यकताहरू र लोड गरिएको ब्याचको मूल्याङ्कन गर्ने आधार। उद्देश्य भनेको सबैभन्दा ठूलो ट्रे गणना वा उच्चतम तापमान सेटिङ मात्र होइन, बेकरीको प्रक्रियामा फिट हुने क्याबिनेट हो।